Kích thước bản mã thép bao gồm ba thông số cơ bản là chiều dài, chiều rộng và độ dày (thường ký hiệu là A×B×C). Ngoài 3 thông số này, bản vẽ gia công còn thể hiện đường kính lỗ, vị trí tâm lỗ, rãnh và các yêu cầu riêng về mép cắt.

Thép bản mã là gì?
Kích thước bản mã A×B×C
Trong các bảng kê vật tư và bản vẽ kết cấu, quy cách kích thước bản mã thép thường được thể hiện ngắn gọn dưới dạng tích số ba chiều dài × rộng × dày (A×B×C). Ví dụ, quy cách 200 × 200 × 10 mm nghĩa là bản mã dài 200 mm, rộng 200 mm và dày 10 mm.
Xem thêm bài viết: Bản mã là gì.
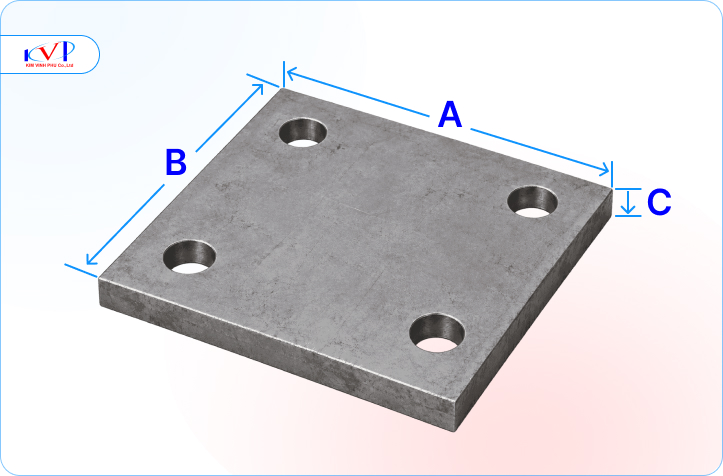
Cách xác định ba kích thước cơ bản A × B × C của bản mã thép.
Chiều dài và chiều rộng của bản mã
Chiều dài (ký hiệu A) và chiều rộng (ký hiệu B) là kích thước phủ bì đo trên hai phương vuông góc của mặt phẳng tấm phôi. Kích thước mặt phẳng bản mã được kỹ sư kết cấu tính toán sao cho đủ diện tích bố trí cụm bu lông liên kết, đồng thời đảm bảo khoảng cách an toàn từ mép lỗ đến cạnh ngoài của tấm.
Đối với bản mã hình chữ nhật hoặc hình vuông, A và B chính là hai cạnh bao ngoài. Với các dạng bản mã vát góc, hình thang hay tam giác, kích thước A và B trên bảng kê thường là kích thước của hình chữ nhật bao quanh nhỏ nhất dùng để tính phôi cắt.
Độ dày bản mã và vai trò trong liên kết
Độ dày phôi tấm (ký hiệu C hoặc t) là một trong các thông số ảnh hưởng đến khả năng chịu lực và độ cứng của liên kết.
Trong các liên kết kết cấu thép và cơ khí, độ dày bản mã phổ biến nằm trong khoảng từ 4 mm, 6 mm, 8 mm, 10 mm, 12 mm cho đến 20 mm hoặc dày hơn tùy theo yêu cầu của hồ sơ kỹ thuật. Việc lựa chọn độ dày phôi inox phải căn cứ chính xác theo bản vẽ thiết kế đã được phê duyệt, tránh việc tự ý tăng hoặc giảm độ dày làm thay đổi khả năng chịu lực tại vị trí lắp ghép.
Bản mã tròn và cách gọi kích thước theo phi
Đối với bản mã dạng đĩa tròn (thường dùng làm chân cột tròn, nắp bích chặn hoặc tấm đệm xoay), quy cách kích thước được thể hiện qua đường kính ngoài (ký hiệu là Ø hoặc D) và độ dày tấm (C).
Ví dụ, ký hiệu Ø200×10 mm thể hiện một bản mã tròn có đường kính ngoài 200 mm và độ dày phôi tấm là 10 mm. Khi bản mã tròn có đục lỗ ở giữa hoặc trổ vòng lỗ bu lông xung quanh, bản vẽ sẽ thể hiện thêm đường kính lỗ trong và đường kính vòng chia tâm lỗ.
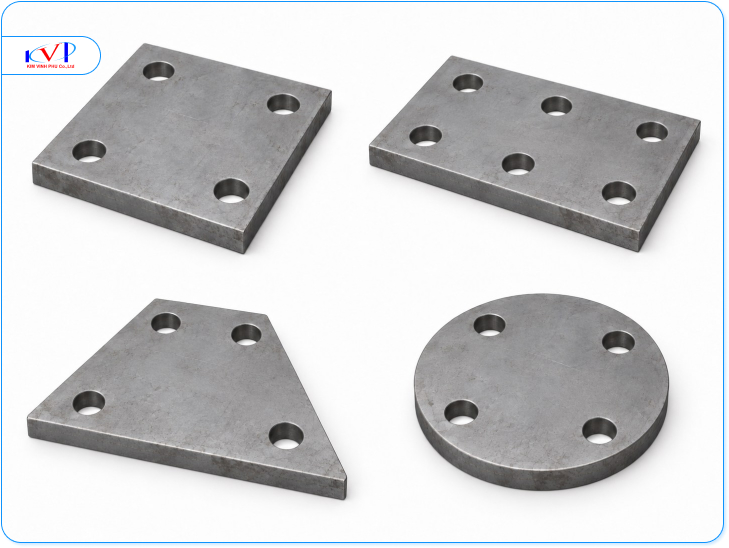
Một số dạng bản mã thép theo hình dạng và bố trí lỗ gia công.
Cách đọc kích thước bản mã trên bản vẽ
Khi đọc bản vẽ bản mã, nên kiểm tra lần lượt kích thước phủ bì, biên dạng cắt, vị trí lỗ và các yêu cầu hoàn thiện. Với chi tiết có nhiều lỗ, cần xác định rõ mặt chuẩn trước khi lấy tọa độ.
Mặt chuẩn và hệ trục bản vẽ
Mặt chuẩn là cạnh đáy hoặc cạnh bên được chọn làm gốc tọa độ (0,0) để đo đạc và lấy dấu tất cả các kích thước còn lại trên chi tiết.
Khi đọc bản vẽ bản mã, bạn cần xác định rõ hai cạnh chuẩn vuông góc làm mốc chuẩn định vị. Trên bản vẽ, tọa độ lỗ thường được xác định từ cạnh chuẩn, trục tâm hoặc một mốc kích thước đã chỉ định. Khi lập trình gia công cần giữ đúng hệ mốc của bản vẽ để tránh cộng dồn sai số.
Đường bao và biên dạng bản mã
Đường bao thể hiện chu vi hình học bên ngoài của bản mã sau khi hoàn tất công đoạn cắt phôi. Người đọc bản vẽ cần lưu ý các đoạn vát góc, góc lượn bo tròn hoặc các cạnh nghiêng liên kết với thanh giằng.
Yêu cầu mép và bề mặt hoàn thiện
Bản vẽ có thể quy định thêm yêu cầu đối với mép cắt như xử lý ba via, chất lượng cạnh và độ vuông góc sau cắt.
Với bản mã inox, yêu cầu bề mặt cần xác định riêng theo mục đích sử dụng và chỉ dẫn trên bản vẽ. Nếu chi tiết có hàn hoặc làm việc trong môi trường yêu cầu chống ăn mòn cao, hồ sơ có thể quy định thêm bước xử lý sau gia công.

Vì sao cần phải biết kích thước bản mã?
Hệ lỗ và khoảng cách tâm trên bản mã
Khi gia công hệ lỗ cần kiểm tra ba thông số chính: đường kính lỗ, tọa độ tâm và khoảng cách giữa các lỗ. Sai lệch ở các vị trí này có thể khiến bu lông không khớp khi lắp ráp..
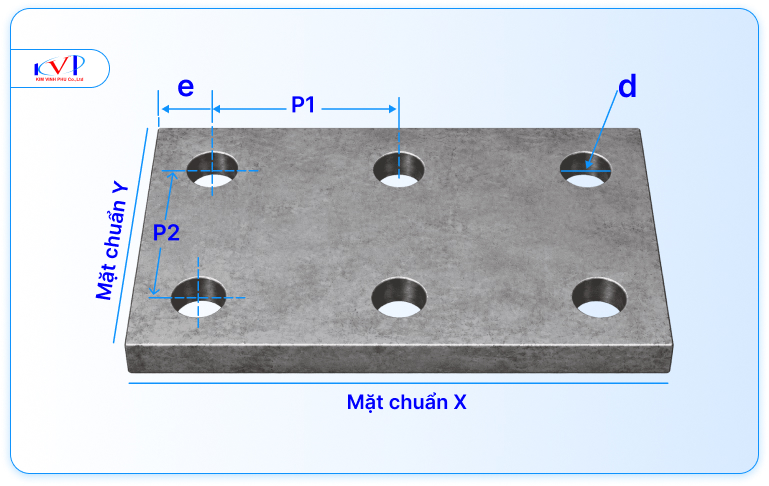
Minh họa các thông số cần xác định trên hệ lỗ bản mã, gồm đường kính lỗ, khoảng cách tâm và khoảng cách từ tâm lỗ đến mép.
Chú thích ảnh:
- d: đường kính lỗ
- e: khoảng cách từ tâm lỗ đến mép bản mã
- P1: khoảng cách tâm đến tâm giữa các lỗ theo phương ngang
- P2: khoảng cách tâm đến tâm giữa các lỗ theo phương dọc
- Mặt chuẩn X và Mặt chuẩn Y là các cạnh chuẩn dùng làm mốc xác định vị trí lỗ trên bản mã.
Loại lỗ và hình dạng lỗ trên bản mã
Tùy theo yêu cầu liên kết cố định hay cần căn chỉnh sai số lắp ghép, các lỗ trên bản mã được thiết kế theo các hình dạng chính sau:
- Lỗ tròn tiêu chuẩn: Dùng cho liên kết bu lông siết chặt cố định, đường kính lỗ thường lớn hơn đường kính thân bu lông để tạo khe hở khi lắp ráp.
- Lỗ rãnh trượt hạt đậu: Dạng rãnh kéo dài hình ô van, cho phép điều chỉnh khoảng cách vị trí lắp ghép theo phương ngang hoặc phương đứng, thường dùng tại chân đế máy hoặc liên kết chịu giãn nở nhiệt.
- Lỗ khoét bậc hoặc vát mép: Áp dụng khi cần lắp bu lông chìm bằng phẳng với mặt tấm, không gây cấn cộm cho các cấu kiện đè lên phía trên.
Khoảng cách tâm và vị trí lỗ theo mặt chuẩn
Khoảng cách tâm lỗ là khoảng cách giữa tâm hai lỗ bu lông liền kề nhau trên cùng một hàng hoặc cùng một cột. Trên bản vẽ, vị trí của từng lỗ được xác định bằng tọa độ X và Y tính từ cạnh mặt chuẩn hoặc tính đối xứng qua trục tâm của bản mã. Khi lập trình gia công nhiều lỗ, nên xác định tọa độ từ cùng một hệ mốc trên bản vẽ thay vì cộng nối từng khoảng cách, vì sai số có thể tích lũy qua nhiều vị trí.
Khoảng cách từ tâm lỗ đến mép bản mã
Khoảng cách từ tâm lỗ bu lông ra mép ngoài của tấm bản mã ảnh hưởng đến khả năng chịu ép mặt và nguy cơ xé mép tại vùng liên kết. Nếu khoảng cách này quá nhỏ, khi siết bu lông với lực lớn hoặc khi nút liên kết chịu lực kéo mạnh, mép bản mã có thể bị xé rách hoặc biến dạng nứt gãy.
Khoảng cách từ tâm lỗ đến mép bản mã cần được xác định theo đường kính bu lông, loại lỗ, dạng mép và tiêu chuẩn thiết kế áp dụng. Khoảng cách này phải đủ để hạn chế nguy cơ xe mép hoặc biến dạng tại vùng liên kết.
Lưu ý khi xác định kích thước bản mã inox

Chọn mác inox theo môi trường và kích thước
Bản mã inox cần được chọn theo môi trường làm việc và yêu cầu vật liệu trên hồ sơ thiết kế.
- Inox 304: Là mác thép không gỉ phổ biến nhất, có khả năng chống ăn mòn tốt trong môi trường khí quyển thông thường, nhà xưởng chế biến thực phẩm và công trình dân dụng.
- Inox 316/316L: Chứa thành phần Molypden (Mo) giúp tăng cường khả năng chống ăn mòn lỗ và ăn mòn ranh giới hạt, đặc biệt thích hợp cho bản mã làm việc trong môi trường nước biển, hóa chất, xử lý nước thải hoặc vùng ven biển.
- Inox 201: Thường được cân nhắc cho các liên kết trong nhà, môi trường khô ráo không tiếp xúc hóa chất để tối ưu chi phí vật tư.
Vật liệu tấm inox dùng cắt bản mã thường tuân thủ theo các tiêu chuẩn vật liệu thép không gỉ cán phẳng như ASTM A240 hoặc ASTM A480, đảm bảo thành phần hóa học và cơ tính đúng quy chuẩn trước khi đưa vào công đoạn cắt gọt.
Độ dày phôi và khả năng gia công
Inox austenit như 304 và 316 có xu hướng biến cứng khi chịu biến dạng dẻo trong quá trình gia công nguội. Hiện tượng này cần được lưu ý ở các công đoạn như khoan, đột, chấn hoặc gia công cắt gọt vì có thể làm tăng lực gia công và ảnh hưởng đến chất lượng chi tiết.khi đặ Với bản mã cắt laser, thông số máy cần được lựa chọn theo mác vật liệu, chiều dày phôi và yêu cầu bản vẽ để kiểm soát chất lượng mép cắt, ba via, độ côn cạnh và biến dạng do nhiệt.
Tại xưởng Inox Kim Vĩnh Phú, bản mã inox được gia công bằng máy cắt laser với mức công suất phù hợp theo độ dày phôi và yêu cầu bản vẽ đã xác nhận. Với các tấm từ 1 mm, 2 mm đến 10 mm, 16 mm, 20 mm hoặc dày hơn, cần xác nhận lại năng lực thiết bị tại thời điểm đặt hàng. Việc cắt bằng laser giúp tạo đường cắt gọn, đồng thời hạn chế độ nghiêng cạnh cắt và cong vênh phôi tấm theo yêu cầu gia công.
Dung sai và nghiệm thu theo bản vẽ
Dung sai kích thước, tâm lỗ, độ phẳng và chất lượng cạnh cần lấy theo bản vẽ hoặc yêu cầu kỹ thuật của đơn hàng. Không nên áp dụng một mức dung sai duy nhất cho tất cả bản mã.
Tiêu chí nghiệm thu thành phẩm (bao gồm sai số kích thước bao, sai lệch tâm lỗ, độ vuông góc cạnh cắt và độ phẳng bề mặt) luôn được kiểm tra và đối chiếu trực tiếp theo từng bản vẽ chế tạo đã được hai bên thống nhất.
Câu hỏi thường gặp về kích thước bản mã thép
Kích thước bản mã thép thường được ghi như thế nào?
Bản mã chữ nhật hoặc vuông thường được ghi theo dạng dài × rộng × dày, ví dụ 200 × 200 × 10 mm. Trong đó 200 mm đầu là chiều dài, 200 mm tiếp theo là chiều rộng và 10 mm là độ dày tấm. Với bản mã tròn, quy cách thường ghi theo dạng đường kính × độ dày, ví dụ Ø200 × 10 mm.
Chọn độ dày bản mã bao nhiêu là phù hợp?
Không có một con số cố định. Các độ dày 4 mm, 6 mm, 8 mm, 10 mm, 12 mm, 16 mm và 20 mm là những quy cách phổ biến, nhưng lựa chọn cuối cùng phải căn cứ vào tải trọng, loại liên kết, đường kính bu lông, vật liệu sử dụng và yêu cầu trên bản vẽ thiết kế.
Lỗ bu lông trên bản mã cần xác định những thông số nào?
Khi đặt gia công, cần cung cấp tối thiểu đường kính lỗ, số lượng lỗ, tọa độ tâm lỗ hoặc khoảng cách tâm – tâm, khoảng cách từ tâm lỗ đến mép bản mã, và yêu cầu lỗ tròn hay lỗ rãnh. Các thông số này cần lấy từ mặt chuẩn trên bản vẽ để tránh sai vị trí khi lắp bu lông ngoài công trường.
Cách tính trọng lượng bản mã inox khi đã biết kích thước?
Với bản mã inox 304 dạng tấm đặc, có thể ước tính theo công thức: Khối lượng (kg) = dài × rộng × dày × 7,93 × 10⁻⁶, trong đó tất cả kích thước tính bằng mm. Ví dụ bản mã 200 × 200 × 10 mm có khối lượng gần đúng là 3,17 kg trước khi trừ phần vật liệu đã khoét lỗ. Khối lượng thực tế thay đổi theo số lượng lỗ, biên dạng cắt và mác inox.
Nếu Quý khách hàng cần đặt gia công bản mã theo bản vẽ, có thể tham khảo thêm dịch vụ gia công inox theo yêu cầu của Inox Kim Vĩnh Phú để lựa chọn phương án cắt, chấn, đột hoặc hoàn thiện phù hợp với từng chi tiết.
Ngoài gia công, Inox Kim Vĩnh Phú cũng cung cấp vật tư inox như tấm inox, inox cuộn, ống, hộp và các quy cách theo nhu cầu sử dụng; đồng thời nhận sản xuất nhiều sản phẩm inox gia công theo bản vẽ phục vụ kết cấu, cơ khí và công trình.